SMT贴片加工空焊缺陷成因及防控方案
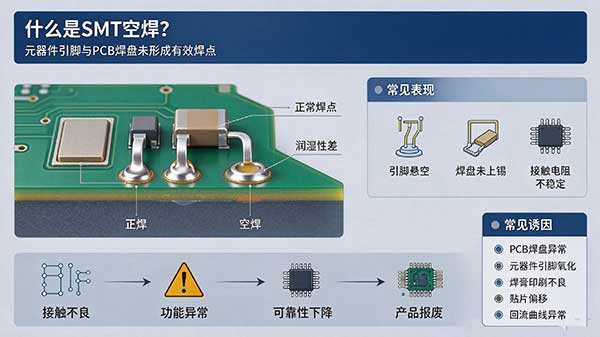
空焊是SMT贴片加工中高发的焊接缺陷,具体表现为元器件引脚与PCB焊盘之间没有形成连续可靠的冶金焊点,会造成电路间歇性接触不良、整机功能异常,严重时直接导致产品报废。空焊的诱因涵盖PCB来料品质、元器件状态、焊膏管控、贴片工艺、回流曲线以及现场管理等多个维度,需要落实全流程精细化管控,从源头预防缺陷,保证焊接过程稳定,提升成品焊接良率。
一、PCB与元器件来料及前置管控
物料前置管控是预防空焊的第一道防线。上线前检查PCB焊盘,确认表面无氧化、油污、指纹、粉尘等污染物,若焊盘镀层异常,应做清洗或返镀处理;元器件引脚需保持洁净,氧化层、表面污染物都会阻碍焊锡浸润。同时规范仓储条件,仓库保持恒温低湿,严格管控存放时长,防止焊盘、引脚受潮氧化,从物料端消除空焊潜在诱因。
二、焊膏选型与印刷工艺管控
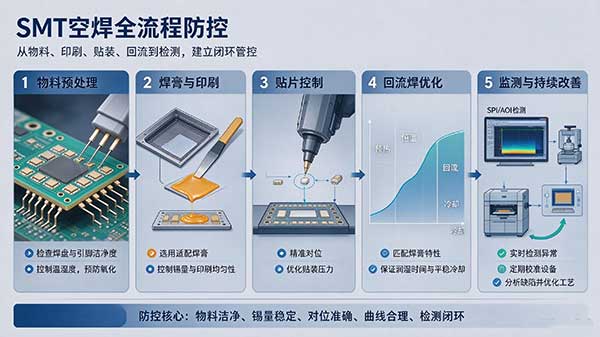
焊膏品质与印刷效果直接决定焊接基础条件。选用匹配PCB表面处理工艺、元器件封装的焊膏,严控焊膏粘度、粉末粒度、助焊剂活性等指标,遵循冷藏、回温、搅拌规范,在保质期内投入使用。钢网开口设计根据焊盘尺寸合理优化,精准控制下锡量;印刷过程保证刮刀压力、速度、脱模参数稳定,杜绝漏印、偏位、少锡、连锡问题,确保每一颗焊盘都能获得均匀、足量的焊膏,为形成良好焊点提供条件。
三、贴片对位精度与贴装压力管控
贴装工序控制不当是空焊常见诱因。贴片机根据元器件封装规格选配合适吸嘴,定期校准相机坐标,保证元器件引脚和PCB焊盘精准对位,避免偏移造成引脚无法充分接触焊膏。贴装压力设置需匹配元器件大小:压力不足,引脚无法压入焊膏,容易虚焊空焊;压力过大,会将焊膏大量挤压到焊盘外侧,出现少锡,甚至压损元件本体。通过试产调试确定最优贴装压力,保证元件引脚和焊膏充分贴合。
四、回流焊温度曲线与炉内环境优化
回流工艺是空焊防控的核心环节。依据焊膏规格设置适配的温度曲线:预热段平稳升温,充分活化助焊剂、排出溶剂与挥发物,防止快速升温造成飞溅;恒温段保证温度均匀;回流峰值温度、熔锡保持时间控制在工艺窗口内,让焊锡充分润湿焊盘与元件引脚;冷却段平缓降温,减少焊点应力、气孔、裂纹。有条件可采用氮气回流,降低高温下锡面氧化,进一步改善润湿性,减少空焊。
五、在线检测、设备维护与持续改善
依靠在线监测和标准化维护提前识别隐患。利用SPI、AOI设备对焊膏印刷质量、贴装位置、焊接效果进行检测,异常及时停机调整;定期对贴片机、回流炉、印刷机做精度校准与保养,保证设备稳定性。建立不良追溯机制,针对空焊不良做失效分析,定位是物料、工艺还是设备问题,同步更新作业标准,形成PDCA改善闭环,持续压低空焊不良率。
综上,SMT空焊治理不能只单一调整某个参数,需要串联物料前置管控、焊膏印刷、贴装控制、回流工艺、在线检测等全工序。依靠系统化、精细化的制程管理,能够有效降低空焊缺陷,提升焊点可靠性,保障SMT产线稳定高效生产。
136-4234-2920
李小姐