PCBA包工包料还是来料加工?先想清楚三个问题再决定
很多硬件项目在启动时,第一件纠结的事不是方案,而是 "物料到底谁来管"。包工包料和来料加工,没有绝对的好坏,区别只在于采购主体、责任边界和匹配的项目阶段。选对了,后续的试产、交付都顺;选错了,问题往往在量产才集中爆发。
两种模式,本质是 "出了问题找谁"
来料加工:元器件由客户自采,发到工厂只做 SMT 贴片。选型、比价、下单、跟催、来料检验,全是客户自己的事。
包工包料:客户只需要给 Gerber 和 BOM,物料采购、齐套、检验、贴片、插件、测试由工厂一手包办,直接交付成品。
一句话:核心差别是谁采购的谁兜底。
责任边界,直接决定排查效率
NPI 阶段,物料问题和设计问题最容易混在一起。包工包料模式下,采购和加工是同一个责任主体,问题在工厂内部闭环,排查路径短、反馈快。
来料加工一旦出现错件、漏件、虚焊,得先分清是物料本身的问题还是贴装工艺的问题,责任界定本身就要耗时间。项目越新、问题越多,这个差距越明显。
什么情况适合来料加工
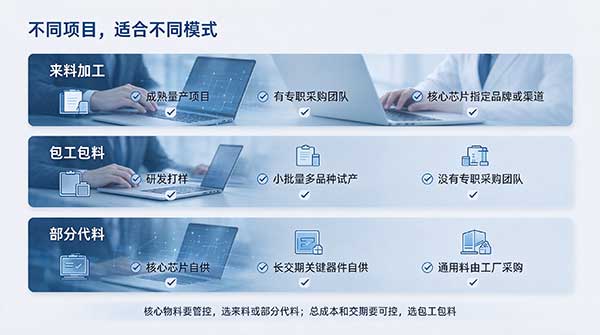
成本结构简单,加工费单独核算,物料价客户自己控。适合已有成熟供应链、有专职采购团队、物料体系稳定的量产项目。
核心芯片要指定品牌、指定渠道的,来料加工更稳妥 —— 客户能守住每颗料的来源,避免渠道争议。
什么情况适合包工包料
客户不用对接多家供应商,不用自己备料仓储。工厂集中采购,通用料靠批量优势价更低,也省掉零散采购的物流和清点成本。
研发打样、小批量多品种试产、团队没有专职采购的,首选包工包料。齐套、缺料、交期全在同一个责任体系内解决,不用客户操心。
部分代料,是中间的折中
客户只供核心芯片或长交期关键器件,通用阻容、连接器、PCB交给工厂采购和加工。
适合核心芯片有指定来源、但通用料采购量小、自己买不划算的项目,既守住关键物料,又省采购精力。
怎么选要看三个问题
一、团队有没有供应链能力?没专职采购、没供应商积累,包工包料;
二、项目在什么阶段?NPI 阶段 BOM 变动频繁,包工包料更稳;量产稳定后再评估来料加工;
三、成本重心在哪?要总成本和交期整体可控,包工包料;自己采购价格有明显优势、愿承担供应链风险,来料加工。
两种模式都得写清边界
物料来源、检验标准、问题处理方式,合作前书面定死。包工包料确认渠道和报价方式,来料加工确认包装、标签、受潮处理和来料检验分工。边界清楚,模式才跑得动。
—— 以英特丽的视角说句实在话:NPI 试产、小批量多品种,正是我们服务最多的场景,也最能体现包工包料的价值。齐套、缺料、交期、良率我们统一兜底,你只管改设计、赶进度。如果你正拿不准该选哪种模式,把项目阶段、BOM和交付要求发给我们,我们帮你判断哪种更省心、更省成本,再谈合作。
136-4234-2920
李小姐