SMT贴片加工过程中锡珠的解决方法
SMT贴片加工里,锡珠大多出现在片式元件侧边、焊盘间隙位置,是常见工艺不良。锡珠根源主要分为三类:锡膏受潮或回温不到位,回流时水汽气化造成锡膏飞溅;钢网开孔和焊盘设计不匹配,印刷锡膏溢出焊盘;回流焊升温斜率过大,助焊剂快速挥发裹挟锡膏颗粒外溢。处理锡珠问题,先要区分是材料、印刷还是炉温因素,再针对性整改。
如果锡珠在板面随机散落,优先核查锡膏管控。冷藏锡膏取出后充分回温至室温再开盖,防止凝水;印刷环境温湿度维持22–28℃、40–60%RH。钢网针对片阻容件采用U型、凹形开孔,减少元件底部堆锡;同步调低刮刀压力、提升脱模速度,改善锡膏塌边溢锡。
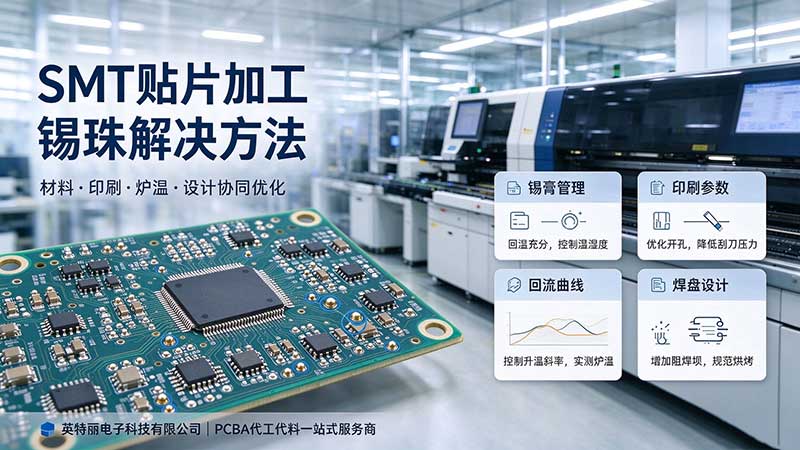
流曲线是锡珠管控核心。预热段升温斜率控制在1.5–3℃/s,保证助焊剂平缓挥发,恒温段预留充足时间,让溶剂在进入回流区前充分排出。针对固定位置、固定批次频发锡珠,使用测温板实测校验炉温曲线,确认链速、温区参数是否偏移。氮气环境可以提升润湿效果,但不能从根源解决锡珠,不作为优先调整方案。
部分锡珠问题源自PCB设计。焊盘间距偏小、阻焊厚度不均,回流时容易挤出多余锡膏形成锡珠。优化方案可缩小焊盘宽度、增加阻焊坝,限制锡膏外流。MSD潮湿敏感元件严格按湿度等级烘烤,规避元件受潮爆锡引发锡珠。锡珠管控,需要材料、PCB设计、工艺参数协同优化。
英特丽电子科技股份有限公司,提供PCBA代工代料、SMT贴片、DIP插件、后焊测试、三防涂覆、成品组装、OEM/ODM一站式服务。厂区分布多省,占地近20万平米,配备200条高端SMT线、80条AI自动插件线、40条波峰焊线、30条组装线,拥有ISO9001、ISO14001、ISO13485、ISO45001、IATF16949、IEQC、ESD等认证,建有无尘防静电车间。服务汽车电子、医疗、工控、网通、智能家居等领域,为多家A股、科创板企业及海外客户提供稳定制造服务。
136-4234-2920
李小姐