
DIP插件加工在PCBA量产中为什么重要?
在表面贴装技术主导的今天,很多讨论都围绕SMT展开,但实际量产中,大量产品依然离不开DIP插件加工环节:电源类器件、大功率器件、连接器、变压器、散热要求高的电解电容,这些器件因为功率、机械强度或成本原因,仍然采用插件形态。
一块PCBA上,SMT工序决定了密度上限,DIP插件工序往往决定了整板的可靠性下限。插件工艺验证不充分的板子,量产后的问题集中在焊点质量和一致性上,而且非常隐蔽。本文围绕NPI阶段的插件工艺验证展开,说明这个环节要验证什么、怎么验证。
一、DIP插件加工的完整工序链
一个完整的插件工序链,远不止“插上、焊牢”这么简单:
元器件成型:部分插件件需要提前折弯成型,引脚间距、弯折位置、弯折半径都有工艺要求。成型不当会损伤引脚基材、造成内应力,影响长期可靠性。
插件作业:器件安装到位,极性方向正确,器件本体与板面的距离符合要求。功率器件还要考虑与散热结构的配合。
焊接:根据产品结构与器件特性,选择波峰焊或选择性焊接。焊接工艺是插件环节的核心验证对象。
补焊与修整:焊接后对漏焊、连锡等缺陷进行人工补焊,剪脚修整。
检查:外观检查焊点形态,必要时通过抽检确认内部焊接质量。
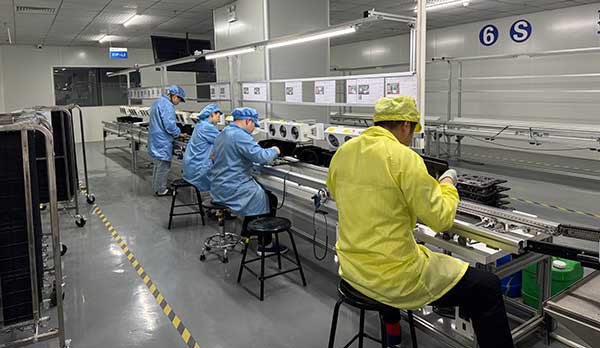
在NPI验证产线上,这条工序链与PCB、SMT、测试、组装、包装、防护工序串联运行。NPI产线主要验证的就是工艺行不行,插件环节的“行不行”,具体就落在上面每一道工序的参数和作业标准上。
二、波峰焊工艺的验证重点
波峰焊是DIP环节的核心工序,也是参数敏感度最高的工序之一。NPI阶段的验证重点:
温度曲线适配:预热温度与时间、波峰温度与浸锡时间,要与板材、器件的耐温特性匹配。参数偏激的直接后果是器件损伤或板材变形,参数不足则是焊料润湿不良、虚焊比例上升。
治具设计:需要保护的贴片器件区域、不允许过波峰的位置,要靠治具遮蔽。治具设计是波峰焊验证的重点,开孔位置、遮蔽范围、导流结构,都要在试产验证阶段确认。治具设计不当,轻则保护失效、重则整板报废。
焊点质量确认:焊点爬锡高度、润湿角、孔内填充率,这些指标决定了焊点的机械强度与长期可靠性。生产验证阶段通过切片抽检确认孔内填充,是插件工艺验证的必要动作。
虚焊与连锡的检出:波峰焊的典型不良,虚焊和连锡,要在测试环节被有效拦截。测试覆盖策略与插件不良模式的匹配,同样属于验证范围。
三、混装工艺的衔接验证
现代PCBA大多是混装结构,同一块板上既有贴片件又有插件件。混装意味着工序顺序的安排,先贴后插是常规流程,但流程中的衔接细节需要在NPI阶段验证。
贴片完成后的板子经过插件、波峰焊高温,贴片焊点要承受二次热冲击。回流焊温度曲线与波峰焊曲线的组合是否在器件与板材的耐受范围内,必须在试产中确认,而不是让量产批次去承受未知风险。
另一个衔接点是钢网与工艺路线的联动。插件器件密度高的区域,贴片工序的锡膏印刷、贴装避让,要给后续插件预留空间。这类布局层面的适配问题,属于适配验证的对象,设计验证阶段发现,改的是文件;量产阶段发现,改的就是批量损失。
四、插件环节的标准建立
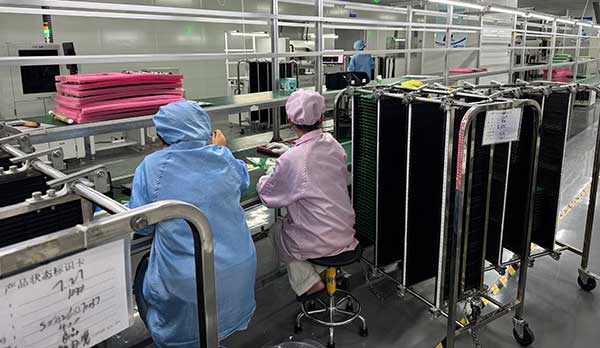
NPI是研发转量产中不可或缺的一步,落到插件环节,标准化的产出物包括:
波峰焊温度曲线的固化参数与窗口记录;
治具图纸与使用规范;
成型工艺文件与首件确认标准;
焊点检验标准,什么形态合格、什么形态判不良、什么形态需要复检;
补焊与返修的作业规范和限度。
这些文件建立起来后,插件环节的批次一致性才有依据。插件焊点的问题之所以难管理,就是因为不良往往在客户端使用一段时间后才暴露,外观检查时“看起来没问题”的焊点,内部填充不足照样批量流出去。NPI阶段的切片确认、参数固化,就是在给量产建立这道防线。
英特丽科技在NPI服务中,插件工艺验证与SMT、测试、组装、包装、防护环节在同一个验证体系内执行,DIP插件加工的参数结论不是孤立的工艺报告,而是整板制造标准的一部分。混装产品的工序衔接风险,只有放在全工序链条里验证才能暴露,这也是PCBA中试必须覆盖全流程的原因。


